



Алюминий почти не ржавеет, поэтому его часто оставляют без покраски. Но кузову фургона, корпусу шкафа, надстройке катера или вентиляционной решётке нужен цвет, а в морском воздухе и в промзоне защита нужна и самому металлу. И тут выясняется неприятное: краска, которая годами держится на стали, на алюминии отходит от первой же царапины. Всё дело в грунте. Мы выпускаем две грунтовки, рассчитанные именно на лёгкие сплавы: акриловую АК-070 и термостойкую ГФ-031. В статье о том, почему алюминий так плохо красится, чем его грунтовать, как готовить поверхность и где отличаются задачи для магния и титана.
Если коротко
Для алюминия, магния и титана нужна специальная грунтовка. Универсальный вариант: грунт АК-070 по ГОСТ 25718-2022, под эмали ПФ, ГФ, ХВ, ХС, ФЛ, АК, ЭФ. Для деталей, которые нагреваются до 200 °С, подходит грунтовка ГФ-031 с горячей сушкой. Перед грунтованием металл обезжиривают и снимают оксидный слой, грунтуют без долгой паузы. Обычная ГФ-021 для лёгких сплавов не предназначена.
Почему краска плохо держится на алюминии
На воздухе алюминий за считанные минуты покрывается тонкой плёнкой оксида. Она и защищает металл от коррозии, и мешает краске. Оксид плотный, гладкий и химически инертный, держаться за него обычному грунту трудно. Если красить «как сталь», то есть зачистить и сразу нанести ГФ-021 и ПФ-115, покрытие поначалу выглядит нормально. Через год на кромках и вокруг крепежа оно начинает отслаиваться, а под ним появляется белый порошок, продукт коррозии алюминия.
Вторая причина: гладкость прессованного и катаного алюминия. Профиль и лист выходят с завода почти зеркальными, часто со следами смазки после прессования. Без обезжиривания и создания шероховатости адгезия падает даже у подходящего грунта.
Третья, о которой вспоминают реже: контакт с другими металлами. Алюминий, прикрученный стальными болтами к стальной раме, образует с ней гальваническую пару. В сырости и особенно у моря алюминий в этом месте корродирует быстрее, и краска вспучивается именно вокруг крепежа. Такие узлы изолируют прокладками, а крепёж грунтуют и красят вместе с деталью.
Чем грунтовать алюминий и цветные металлы
Грунт АК-070: основной вариант
АК-070 делается на акриловых смолах по ГОСТ 25718-2022. Грунтовку разрабатывали для деталей из алюминиевых, магниевых и титановых сплавов, она широко применяется в авиа- и судостроении. Годится и для стали, поэтому на конструкции из разных металлов можно обойтись одним грунтом. Одноупаковочная, ничего смешивать не нужно. Сохнет до степени 3 за 30–60 минут при +20 °С.
Удобна АК-070 своей совместимостью. По паспорту поверх неё можно наносить эмали ПФ, ГФ, ЭФ, ХВ, ХС, ФЛ и АК. На практике это значит, что финишную эмаль выбирают под условия эксплуатации, а не под грунт. Например, алюминиевый корпус оборудования в цехе можно закрыть эмалью ПФ-115, а деталь, которая работает в промышленной атмосфере с химией, хлорвиниловой эмалью.
Грунтовка ГФ-031: для нагреваемых деталей
ГФ-031 глифталевая, жёлтого цвета, выпускается по ТУ 6-10-698-79. Её задача: защитить сталь, алюминиевые и магниевые сплавы там, где деталь постоянно нагревается до 200 °С. Это корпуса агрегатов трансмиссий, узлы двигателей, нагревательное оборудование. Обычные алкидные грунты при таких температурах теряют адгезию. Важная особенность: ГФ-031 нужна горячая сушка, 2,5 часа при 100 °С. Без неё плёнка не набирает заявленных свойств, поэтому грунтовка подходит для производства с сушильной камерой, а не для покраски на открытой площадке.
| Параметр | АК-070 | ГФ-031 |
|---|---|---|
| Основа | Акриловые смолы | Глифталевые смолы |
| Нормативный документ | ГОСТ 25718-2022 | ТУ 6-10-698-79 |
| Металлы | Алюминий, магний, титан, сталь | Сталь, алюминиевые и магниевые сплавы |
| Рабочая температура | Обычная эксплуатация | До 200 °С |
| Сушка | 30–60 мин при +20 °С | 2,5 ч при 100 °С (горячая) |
| Расход, толщина | По паспорту партии | 60–80 г/м², 15–20 мкм, один слой |
| Разбавители | 648, Р-5А | Ксилол, сольвент, РС-2, РКБ-1, Р-649 |
| Нанесение | Пневмораспыление, кисть; от +5 до +30 °С, влажность до 80 % | Пневмораспыление |
| Срок хранения | 6 месяцев | 12 месяцев, не выше +30 °С, не замораживать |
Почему не ГФ-021
Нас часто спрашивают, нельзя ли обойтись привычной ГФ-021: она дешевле и всегда есть на складе. Эта грунтовка создавалась для чёрных металлов и дерева, на алюминии и магнии её адгезия заметно хуже, чем у АК-070. Сэкономив несколько сотен рублей на грунте, можно потерять всё покрытие вместе с работой маляров. Для оцинкованной стали ГФ-021 тоже не подходит, об этом подробно в статье о краске для оцинкованного металла.
Подготовка алюминия к покраске
Для АК-070 паспорт задаёт такую подготовку: очистка от окислов по ГОСТ 9.402 до степени 2, обезжиривание до степени 1. Для стальных элементов той же конструкции степень Sa2½ или St3 по ИСО 8501-1. На деле порядок такой:
- Обезжирить. Смазку после прессования и следы рук снимают растворителем. Ветошь чистая, без ворса, меняется часто.
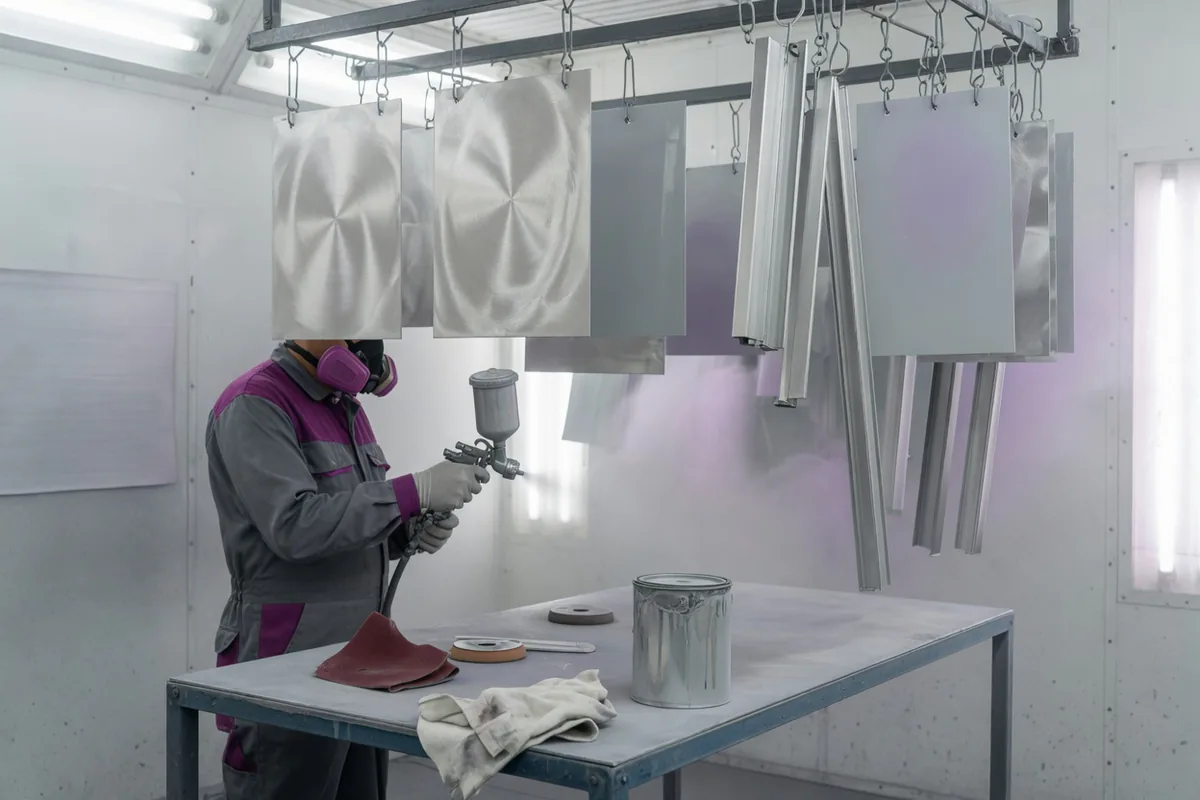
- Создать шероховатость и снять оксид. Абразивная шкурка, абразивные губки или абразивоструйная обработка неметаллическим абразивом. Для алюминия нельзя использовать стальную дробь и щётки из обычной стали: частицы железа вдавливаются в мягкий металл и потом дают точки коррозии.
- Обеспылить и ещё раз обезжирить. Пыль от шлифовки оксида мешает адгезии не меньше жира.
- Загрунтовать без долгой паузы. Оксидная плёнка нарастает снова, поэтому подготовленную деталь не оставляют на ночь. На производстве грунтуют в ту же смену.
- Проверить условия. Воздух от +5 до +30 °С, влажность не выше 80 %, поверхность на 3 °С теплее точки росы.
Для ответственных деталей из алюминиевых и магниевых сплавов, например в авиа- и судостроении, перед грунтованием делают химическое оксидирование (анодирование) или хроматирование. Такая обработка заметно повышает адгезию и коррозионную стойкость системы. Её выполняют в гальваническом цехе, а грунт наносят после.
Магний, титан, нержавейка: в чём разница
Магниевые сплавы корродируют активнее алюминия. Их нельзя оставлять неокрашенными даже ненадолго, а перерыв между подготовкой и грунтованием должен быть минимальным. И АК-070, и ГФ-031 по паспорту рассчитаны на магний.
Титан сам по себе очень стоек к коррозии. Красят его ради цвета, маркировки или изоляции от контакта с другими металлами. Подготовка та же: обезжиривание и абразивная обработка. Грунт АК-070.
Нержавеющая сталь обычно не красится, но иногда это требуется по проекту. У неё та же проблема, что у алюминия: гладкая пассивная поверхность. По ГОСТ 25718 грунтовки этого типа применяют и для нержавеющей стали. Перед покраской её обязательно матируют.
Готовые системы под типовые задачи
| Задача | Грунт | Финишный слой |
|---|---|---|
| Корпуса оборудования, шкафы, щиты в помещении | АК-070, 1 слой | ПФ-115 или НЦ-132, 1–2 слоя |
| Кузова фургонов, прицепы, уличные конструкции | АК-070, 1–2 слоя | ПФ-115, 2 слоя, цвет по RAL |
| Надводная часть судов и катеров, причальные конструкции | АК-070 | Судовая эмаль ПФ-167, подробнее в статье о судовых эмалях |
| Промышленная атмосфера, химия | АК-070 | Хлорвиниловые эмали ХВ, подбор по среде |
| Узлы, нагревающиеся до 200 °С | ГФ-031, горячая сушка | Подбирается под рабочую температуру |
Если в одной конструкции встречаются грунт одного типа и эмаль другого, проверьте пару по таблицам из статьи о совместимости ЛКМ. Расшифровка букв в марках (АК, ГФ, ХВ, ХС) есть в материале «Как читать название ЛКМ».
Сколько грунтовки нужно
Для ГФ-031 паспорт даёт 60–80 г/м² на один слой при толщине 15–20 мкм. Обычно хватает одного слоя. К теоретическому расходу добавьте потери на распыление, у пневматики это 25–35 %, а на мелких деталях сложной формы и больше.
Пример. Партия корпусов агрегатов, общая площадь 150 м², ГФ-031 один слой, пневмораспыление:
| Параметр | Значение |
|---|---|
| Норма на слой | 80 г/м² (берём верхнюю границу) |
| С потерями 30 % | 104 г/м² |
| Итого на 150 м² | 15,6 кг |
| К закупке | 1 ведро 25 кг с запасом на следующую партию |
Для АК-070 норму расхода технолог даёт по паспорту партии и по способу нанесения. Пришлите площадь, тип деталей и оборудование, посчитаем грунт и эмаль одной спецификацией. Площадь деталей и конструкций удобно прикинуть в калькуляторе площади покраски.
Как хранить грунтовки для цветных металлов
У АК-070 гарантийный срок хранения 6 месяцев с даты производства, это меньше, чем у большинства грунтов. Поэтому не стоит закупать её на год вперёд: лучше договориться о поставках партиями под план производства. ГФ-031 хранится 12 месяцев при температуре не выше +30 °С, замораживать её нельзя. Зимой это важно при доставке в неотапливаемом транспорте, мы учитываем это при отгрузке.
Купить грунтовку для алюминия от производителя
Обе грунтовки производим в Ростове-на-Дону. Фасовка 25 кг, к каждой партии паспорт качества. Цены на АК-070 и ГФ-031 зависят от объёма и графика поставок, поэтому мы называем их по запросу. Для предприятий, которые красят лёгкие сплавы постоянно, фиксируем цену и график в спецификации. Работаем с юридическими лицами и ИП по безналичному расчёту.
Если вы производите конструкции из разных металлов, удобно взять всё у одного завода: грунт для алюминия, грунтовки для чёрного металла, финишные эмали и растворители 648 или Р-5А. Отгружаем за один рабочий день: по Ростову и области своим транспортом, в Краснодарский край, Волгоград, Астрахань, Поволжье и другие регионы транспортными компаниями. Как устроены оптовые поставки, мы описали в статье «Оптовые поставки ЛКМ от производителя».
Красите алюминий или магний серийно?
Расскажите о деталях и оборудовании. Технолог предложит систему и пришлёт паспорт грунта до заказа
Частые вопросы
Какая грунтовка нужна для алюминия?
Специальная грунтовка для лёгких сплавов, например акриловая АК-070 по ГОСТ 25718-2022. Для деталей, нагревающихся до 200 °С, используют ГФ-031 с горячей сушкой.
Можно ли грунтовать алюминий ГФ-021?
Не рекомендуем. ГФ-021 создана для чёрных металлов и дерева, на алюминии её адгезия хуже, и покрытие отслаивается на кромках и у крепежа.
Какую эмаль наносить поверх АК-070?
По паспорту АК-070 совместима с эмалями ПФ, ГФ, ЭФ, ХВ, ХС, ФЛ и АК. Финишный слой выбирают по условиям эксплуатации: ПФ-115 для обычной атмосферы, ХВ для химии, судовые эмали для воды.
Как подготовить алюминий к покраске?
Обезжирить, снять оксидный слой абразивом без железа, обеспылить и загрунтовать в ту же смену. Для ответственных деталей перед грунтом делают анодирование или хроматирование.
Сколько сохнет грунт АК-070?
До степени 3 за 30–60 минут при +20 °С. При более низкой температуре дольше. Наносить при температуре от +5 до +30 °С и влажности до 80 %.
Где купить грунт АК-070 и ГФ-031?
У производителя ООО ПО «Рост» в Ростове-на-Дону. Фасовка 25 кг, паспорт качества на партию, отгрузка за 1 рабочий день, доставка по России. Цена по запросу.
Коротко о главном
Алюминий красится плохо из-за оксидной плёнки и гладкой поверхности, а не из-за плохой краски. Решение известное: обезжирить, снять оксид неметаллическим абразивом, сразу загрунтовать грунтом для лёгких сплавов и только потом наносить эмаль. Для большинства задач это АК-070, для нагретых деталей ГФ-031. Если сомневаетесь, позвоните +7 903 406-64-73, технолог задаст пару вопросов о детали и предложит систему. Общие правила подготовки металла собраны в статье о подготовке поверхности перед покраской, а про грунтовки для чёрного металла мы писали в обзоре «Грунтовки для металла».